ลดความคลาดเคลื่อนจากการจับยึดซ้ำ: Mitsui Seiki ของญี่ปุ่นเพิ่มงานกลึงใน MC แนวนอน 5 แกน
Mitsui Seiki Kogyo ผู้ผลิตเครื่องมือกลความแม่นยำสูงของญี่ปุ่น พัฒนาแมชชีนนิ่งเซ็นเตอร์ (MC) แนวนอน 5 แกนรุ่นใหม่ที่เพิ่มฟังก์ชันงานกลึง (turning) ให้กับรุ่น "HU63A-5X" และเริ่มรับคำสั่งซื้อแล้ว เป้าหมายคือการแปรรูปชิ้นส่วนเคสของเครื่องยนต์อ��กาศยานและเคสของกังหันผลิตไฟฟ้าให้เสร็จใ…
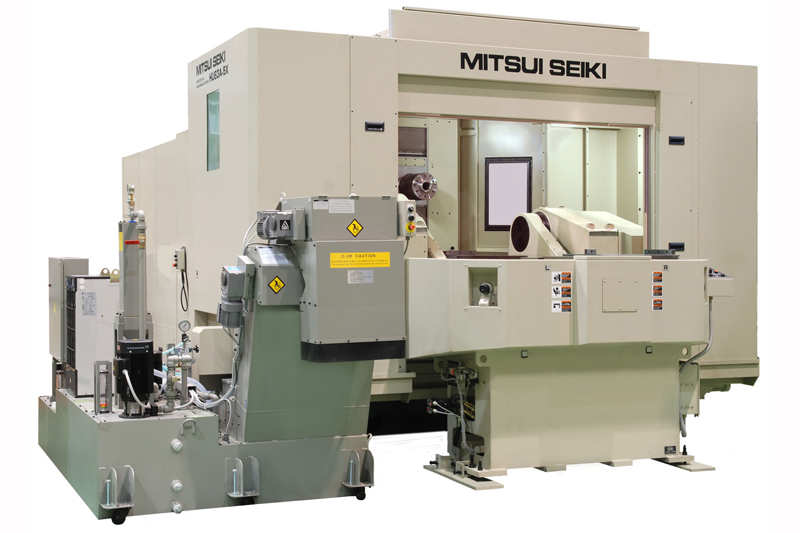
Mitsui Seiki Kogyo ผู้ผลิตเครื่องมือกลความแม่นยำสูงของญี่ปุ่น พัฒนาแมชชีนนิ่งเซ็นเตอร์ (MC) แนวนอน 5 แกนรุ่นใหม่ที่เพิ่มฟังก์ชันงานกลึง (turning) ให้กับรุ่น "HU63A-5X" และเริ่มรับคำสั่งซื้อแล้ว เป้าหมายคือการแปรรูปชิ้นส่วนเคสของเครื่องยนต์อากาศยานและเคสของกังหันผลิตไฟฟ้าให้เสร็จในการจับยึดครั้งเดียว เพื่อลดความคลาดเคลื่อนที่เกิดจากการถอดและจับยึดชิ้นงานใหม่
อย่างไรก็ตาม งานกลึงทำได้ไม่เกินเส้นผ่านศูนย์กลาง 500 มิลลิเมตร ข้อจำกัดนี้เป็นเงื่อนไขสำคัญในการพิจารณาว่าการรวมกระบวนการไว้ในเครื่องเดียวจะคุ้มค่าเมื่อใด
ประเด็นสำคัญ
- Mitsui Seiki Kogyo (เมืองคาวาจิมะ จังหวัดไซตามะ) พัฒนา "HU63A-5X Turning" โดยเพิ่มฟังก์ชันงานกลึงให้กับโต๊ะแกน B ของ MC แนวนอน 5 แกน "HU63A-5X" นำไปเผยโฉมต่อสาธารณะเป็นครั้งแรกที่งานแสดงเทคโนโลยีการผลิตนานาชาติ "IMTS 2026" ที่ชิคาโก สหรัฐอเมริกา ในเดือนกันยายน 2026 และเริ่มรับคำสั่งซื้อแล้ว
- งานกัดหยาบ งานเก็บผิว และงานกลึง ทำได้ครบในเครื่องเดียวด้วยการจับยึดชิ้นงาน (chucking) ครั้งเดียว ช่วยลดความคลาดเคลื่อนเล็ก ๆ และเวลาตั้งเครื่องที่เกิดจากการจับยึดซ้ำ
- ขนาดชิ้นงานสูงสุดสำหรับงานกัดคือเส้นผ่านศูนย์กลาง 950 × สูง 900 มิลลิเมตร น้ำหนัก 800 กิโลกรัม ขณะที่งานกลึงลดลงเหลือเส้นผ่านศูนย์กลาง 500 × สูง 600 มิลลิเมตร น้ำหนัก 500 กิโลกรัม
- ตัวเลขอย่างความเร็วรอบและแรงบิดของแกน B ระหว่างงานกลึง หรือค่าความร่วมศูนย์หลังการตัดเฉือนแบบผสมผสาน ยังไม่ได้เปิดเผย
เพิ่มฟังก์ชันกลึงบนโต๊ะของเครื่องรุ่นเรือธง
Mitsui Seiki Kogyo เป็นผู้ผลิตเครื่องมือกลและเครื่องอัดอากาศ ก่อตั้งเมื่อปี 1928 รุ่นใหม่นี้พัฒนาต่อจาก MC แนวนอน 5 แกนรุ่นเรือธงของบริษัทคือ HU63A-5X โดยให้โต๊ะแกน B ซึ่งเป็นที่วางชิ้นงานสามารถทำงานกลึงได้
ในสหรัฐอเมริกา เครื่องนี้ใช้ชื่อ "HU63A-5XT" และ Mitsui Seiki USA ซึ่งเป็นบริษัทในสหรัฐฯ ของ Mitsui Seiki Kogyo ได้นำไปจัดแสดงที่งาน IMTS 2026 ซึ่งจัดขึ้นระหว่างวันที่ 14 ถึง 19 กันยายน 2026
MC แนวนอน 5 แกน หมุนเครื่องมือตัดบนสปินเดิลที่ติดตั้งในแนวนอน พร้อมเอียง (แกน A) และหมุน (แกน B) โต๊ะที่วางชิ้นงาน ทำให้ตัดเฉือนรูปทรงซับซ้อนได้จากหลายทิศทาง
HU63A-5X ใช้โครงสร้างแบบ trunnion ซึ่งเป็นโต๊ะเอียงลักษณะคล้ายเปล โดยจุดศูนย์กลางการหมุนของแกน A อยู่สูงกว่าพาเลท การออกแบบนี้ช่วยเพิ่มความแข็งแกร่งในการรับแรงขับที่เกิดขึ้นระหว่างการตัดเฉือน
รุ่นใหม่รวมงานที่หมุนเครื่องมือตัด เช่น งานกัด งานเจาะ และงานคว้านรู เข้ากับงานกลึงที่หมุนชิ้นงานไว้ในเครื่องเดียว มาพร้อมเครื่องเปลี่ยนพาเลท 2 สถานี และเครื่องเปลี่ยนเครื่องมืออัตโนมัติ 60 ตำแหน่งเป็นอุปกรณ์มาตรฐาน รองรับการทำงานต่อเนื่องเป็นเวลานานและการเดินเครื่องแบบไร้คนในเวลากลางคืน
ความต้องการด้านอากาศยานและพลังงานในอเมริกาเหนือเพิ่มขึ้น
การเลือกงานแสดงสินค้าในสหรัฐฯ เป็นสถานที่เผยโฉมเครื่องรุ่นนี้เป็นครั้งแรก สะท้อนถึงฐานความต้องการที่แข็งแกร่งในตลาดอเมริกาเหนือ ข้อมูลฉบับสมบูรณ์เดือนสิงหาคม 2026 ของสมาคมผู้ผลิตเครื่องมือกลญี่ปุ่น (JMTBA) ระบุว่า ยอดสั่งซื้อจากอเมริกาเหนือเพิ่มขึ้น 71.8% เทียบช่วงเดียวกันของปีก่อน เป็น 49,900 ล้านเยน สูงที่สุดเป็นประวัติการณ์ โดยมีคำสั่งซื้อขนาดใหญ่ที่เกี่ยวกับอวกาศเป็นปัจจัยหนุน และความต้องการจากกลุ่ม AI และดาต้าเซ็นเตอร์ รวมถึงน้ำมันและก๊าซยังแข็งแกร่ง
การลงทุนด้านการผลิตไฟฟ้ากำลังขยายตัวเช่นกัน Mitsubishi Heavy Industries ของญี่ปุ่นกำลังเพิ่มกำลังการผลิตกังหันก๊าซต่อปีจาก 36 เครื่องเป็น 50 เครื่องต่อปี และมองว่าคำสั่งซื้อกังหันขนาดใหญ่ในทวีปอเมริกาพุ่งสูงขึ้นจากความต้องการไฟฟ้าของ AI และดาต้าเซ็นเตอร์
สถานการณ์นี้อาจเป็นแรงหนุนให้กับเครื่องที่ระบุเคสกังหันเป็นหนึ่งในงานเป้าหมาย แต่ยังไม่มีการเปิดเผยความเชื่อมโยงโดยตรงกับการเจรจาขายหรือคำสั่งซื้อของ Mitsui Seiki
เป้าหมายคือความคลาดเคลื่อนจากการจับยึดซ้ำในชิ้นส่วนเคส
บริษัทมุ่งเป้าไปที่ชิ้นส่วนขนาดใหญ่และซับซ้อน เช่น เคสเครื่องยนต์อากาศยานและเคสกังหันผลิตไฟฟ้า โดยทั่วไป ชิ้นส่วนเคสเหล่านี้จะกลึงเส้นผ่านศูนย์กลางภายในและภายนอกที่เป็นทรงกระบอกบนเครื่องกลึงก่อน แล้วจึงย้ายไปแปรรูปรูบนหน้าแปลนและบอส (ส่วนที่ยื่นออกมา) บน MC
เมื่องานถูกแบ่งไปทำบนสองเครื่อง การจับยึดชิ้นงานใหม่แต่ละครั้งจะทำให้ตำแหน่งเคลื่อนเล็กน้อย ซึ่งอาจลดความแม่นยำในการประกบและจัดแนวชิ้นส่วน และนำไปสู่ของเสีย
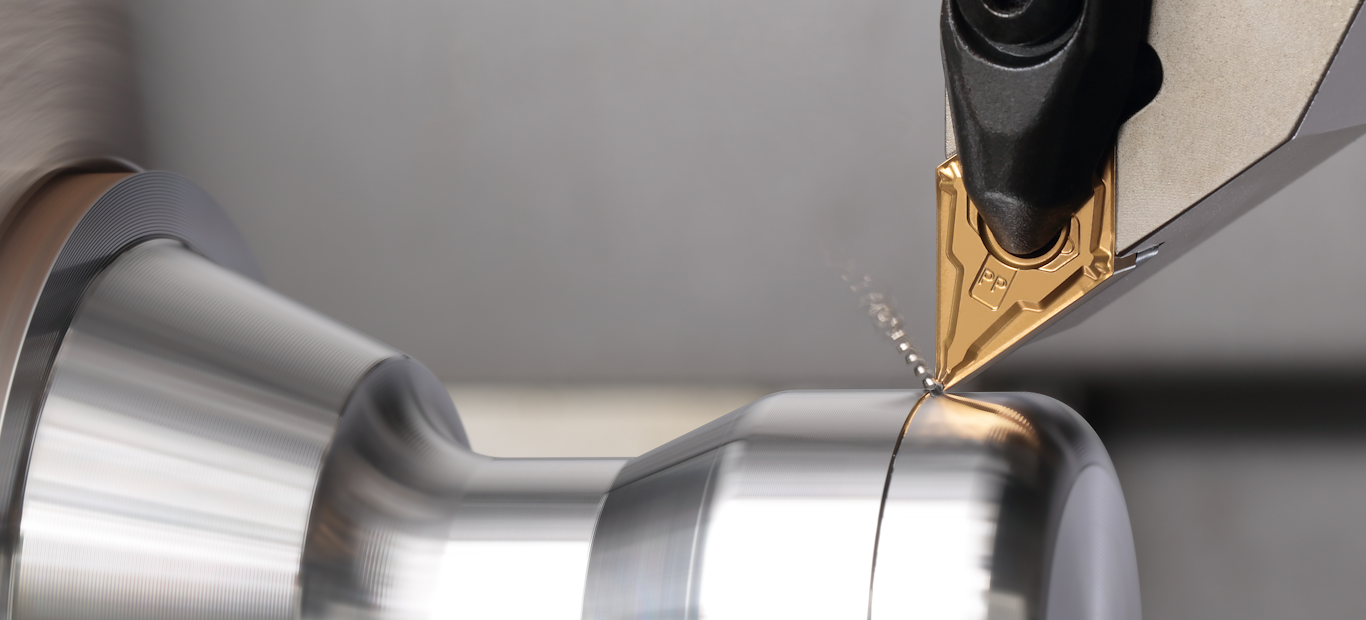
เมื่อ MC ทำงานกลึง โดยทั่วไปจะหยุดการหมุนของสปินเดิลเครื่องมือตัด ให้โต๊ะแกน B หมุนชิ้นงาน แล้วป้อนมีดกลึงเข้าไปตามแกนเชิงเส้น เนื่องจากเครื่องเปลี่ยนไปทำงานที่หมุนเครื่องมือตัดได้โดยไม่ต้องถอดชิ้นงาน จึงช่วยลดแหล่งที่มาของความคลาดเคลื่อนจากการถอดและจับยึดชิ้นงานใหม่ได้
ชิ้นส่วนเหล่านี้จำนวนมากทำจากวัสดุตัดยาก เช่น ไทเทเนียม และ Inconel (โลหะผสมทนความร้อนที่มีนิกเกิลเป็นฐาน) บริษัทระบุว่าเครื่องมีความแข็งแกร่งเพียงพอสำหรับการตัดเฉือนหนักวัสดุเหล่านี้ ระยะเคลื่อนที่ของแกน X, Y และ Z อยู่ที่แกนละ 900 มิลลิเมตร
ตัวเลขที่เปิดเผยบอกอะไร และไม่ได้บอกอะไร
บริษัทชูจุดแข็งด้านความแม่นยำเชิงเรขาคณิตที่สั่งสมจากการผลิตเครื่องจิ๊กบอเรอร์ (jig borer) มากว่า 70 ปี ซึ่งเป็นเครื่องคว้านรูความแม่นยำสูงพิเศษที่เก็บตำแหน่งรูได้ละเอียดระดับไมโครเมตร สำหรับรุ่นใหม่ บริษัทให้ช่างฝีมือขูดผิว (scraping) พื้นผิวยึดรางนำด้วยมืออย่างพิถีพิถัน คือการขูดโลหะออกเป็นชั้นบาง ๆ เพื่อปรับความราบของพื้นผิวและการสัมผัส
สเปกสำหรับตลาดสหรัฐฯ ระบุแรงบิดสูงสุดของสปินเดิลเครื่องมือตัดที่ 1,081 นิวตันเมตร และความแม่นยำในการกำหนดตำแหน่ง ±0.001 มิลลิเมตรบนแกน X, Y และ Z อย่างไรก็ตาม ตัวเลขเหล่านี้สะท้อนสมรรถนะฝั่งเครื่องมือตัดและแกนเชิงเส้น ไม่ได้บอกสมรรถนะงานกลึงโดยตรง
ความเร็วรอบสูงสุดและแรงบิดของแกน B ระหว่างงานกลึง ตลอดจนค่าความร่วมศูนย์และการเปลี่ยนรูปจากความร้อนหลังการกลึงและกัดต่อเนื่องกัน ยังไม่สามารถยืนยันได้จากข้อมูลที่เปิดเผย
งานกลึงจำกัดที่เส้นผ่านศูนย์กลาง 500 มิลลิเมตร
เงื่อนไขการนำไปใช้ค่อนข้างชัดเจน ขนาดชิ้นงานสูงสุดลดลงจากเส้นผ่านศูนย์กลาง 950 × สูง 900 มิลลิเมตร น้ำหนัก 800 กิโลกรัม สำหรับงานกัด เหลือเส้นผ่านศูนย์กลาง 500 × สูง 600 มิลลิเมตร น้ำหนัก 500 กิโลกรัม สำหรับงานกลึง เมื่อโต๊ะหมุนชิ้นงาน ขนาดและน้ำหนักน่าจะถูกจำกัดเพื่อควบคุมแรงหนีศูนย์กลางและการแกว่ง
ดังนั้น การทำทุกกระบวนการให้เสร็จในการจับยึดครั้งเดียวจะทำได้เฉพาะเมื่อชิ้นส่วนที่ต้องกลึงอยู่ในขอบเขตนี้ สำหรับเคสเครื่องยนต์ที่มีเส้นผ่านศูนย์กลางใหญ่กว่า อาจยังต้องใช้ร่วมกับเครื่องเฉพาะทาง เช่น เครื่องกลึงแนวตั้ง ขณะที่ราคาและตัวเลขการลดเวลาแปรรูปก็ยังไม่ได้เปิดเผย
ข้อจำกัด 500 มิลลิเมตรไม่ใช่ปัจจัยเดียวที่ตัดสินการนำไปใช้ ประเด็นที่ต้องจับตาคือ ความเร็วรอบและแรงบิดของแกน B ระหว่างงานกลึง รวมถึงค่าความร่วมศูนย์หลังการตัดเฉือนแบบผสมผสานและรอบเวลาการผลิต (cycle time) ของกระบวนการดังกล่าว จะทำให้ต้นทุนรวมต่ำกว่าการใช้เครื่องกลึงและ MC แยกกันได้หรือไม่ ตัวเลขที่เปิดเผยในตอนนี้บอกได้เพียงทิศทางของการรวมกระบวนการ การประเมินความคุ้มค่าสำหรับการผลิตจำนวนมากยังต้องอาศัยข้อมูลการทดลองแปรรูปจากลูกค้า