ระบบอัตโนมัติเข้าสู่ตัวเครื่องจักร: ผู้ผลิตเครื่องจักรกลญี่ปุ่นเร่งแข่ง “เซลล์อัตโนมัติมาตรฐาน”
ปัญหาขาดแคลนแรงงานกำลังเปลี่ยนกติกาการแข่งขันของอุตสาหกรรมเครื่องจักรกลสำหรับการแปรรูปโลหะของญี่ปุ่น
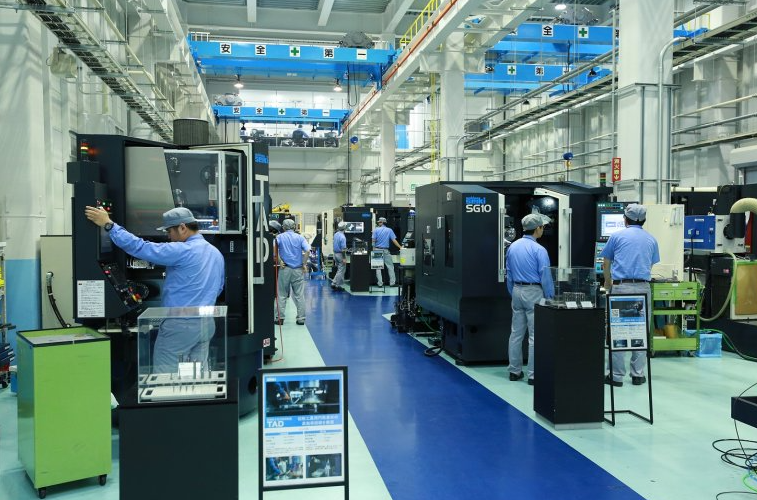
ปัญหาขาดแคลนแรงงานกำลังเปลี่ยนกติกาการแข่งขันของอุตสาหกรรมเครื่องจักรกลสำหรับการแปรรูปโลหะของญี่ปุ่น
ในอดีต ระบบอัตโนมัติในงานแปรรูปโลหะมักพึ่งพาหุ่นยนต์ที่ติดตั้งอยู่ภายนอกเครื่องจักร หรือโซลูชันที่ผู้วางระบบออกแบบเฉพาะให้แต่ละโรงงาน
แต่ปัจจุบัน ผู้ผลิตเครื่องจักรกลญี่ปุ่นเริ่มนำหุ่นยนต์ อุปกรณ์โหลด–อันโหลด ชุดจัดเก็บชิ้นงาน และซอฟต์แวร์ควบคุมมารวมเป็นแพ็กเกจล่วงหน้า เป้าหมายคือการขาย “เซลล์การผลิตที่เดินเครื่องได้ต่อเนื่อง” ไม่ใช่เพียงเครื่องจักรเดี่ยว
ก่อนการจัดงานแสดงเทคโนโลยีหุ่นยนต์และระบบอัตโนมัติ “ROBOT TECHNOLOGY JAPAN 2026(RTJ2026)” ซึ่งจะจัดขึ้นระหว่างวันที่ 11–13 มิถุนายน 2026 ที่ Aichi Sky Expo เมืองโทโกนาเมะ จังหวัดไอจิ ประเทศญี่ปุ่น สื่อ Robot Digest รายงานว่า การใช้หุ่นยนต์อุตสาหกรรมและหุ่นยนต์ร่วมปฏิบัติงานในงานแปรรูปโลหะกำลังขยายตัว และผู้ผลิตเครื่องจักรกลกำลังเร่งนำเสนอระบบอัตโนมัติมากขึ้น งานดังกล่าวมีผู้แสดงสินค้าและองค์กรเข้าร่วม 272 ราย รวม 1,378 บูธ
ความเคลื่อนไหวนี้ไม่ใช่เพียงการประชาสัมพันธ์สินค้าใหม่ก่อนงานแสดงสินค้าเท่านั้น สำหรับอุตสาหกรรมเครื่องจักร���ลญี่ปุ่น ระบบอัตโนมัติไม่ได้เป็นเพียงอุปกรณ์เสริมอีกต่อไป แต่กำลังกลายเป็นองค์ประกอบสำคัญที่กำหนดความสามารถในการแข่งขันของตัวเครื่องจักรเอง
บทความนี้จะเรียกแนวโน้มดังกล่าวว่า “การแข่งขันด้านเซลล์อัตโนมัติมาตรฐาน”
ระบบอัตโนมัติกำลังเปลี่ยนจากสิ่งที่ “ติดตั้งเพิ่มอยู่นอกเครื่องจักร” ไปสู่สิ่งที่ “ถูกรวมเข้าเป็นส่วนหนึ่งของฟังก์ชันเครื่องจักร”
จากการขายเครื่องจักร สู่การขายเซลล์การผลิตที่เดินเครื่องได้ต่อเนื่อง
ที่ผ่านมา การทำระบบอัตโนมัติในหน้างานแปรรูปมักต้องออกแบบเป็นรายโครงการ
แต่ละโรงงานมีเงื่อนไขแตกต่างกัน ทั้งรูปทรงชิ้นงาน ปริมาณการผลิต วิธีลำเลียง ความจำเป็นในการตรวจสอบ พื้นที่ติดตั้ง และการเชื่อมต่อกับเครื่องจักรเดิม ดังนั้น การนำหุ่นยนต์มาใช้จึงต้องผ่านหลายขั้นตอน ตั้งแต่การออกแบบ การสอนการทำงานของหุ่นยนต์ การเลือกอุปกรณ์รอบข้าง มาตรการด้านความปลอดภัย ไปจนถึงการปรับจูนหน้างาน
วิธีนี้มีความยืดหยุ่นสูง แต่ก็มีข้อจำกัดชัดเจน คือใช้เวลานาน ต้นทุนคาดการณ์ยาก และหากโรงงานไม่มีบุคลากรที่เข้าใจหุ่นยนต์ การใช้งานและบำรุงรักษาหลังติดตั้งก็กลายเป็นภาระ
ด้วยเหตุนี้ ผู้ผลิตเครื่องจักรกลจึงกำลังผลักดันแนวคิด “เซลล์อัตโนมัติมาตรฐาน”
เซลล์อัตโนมัติมาตรฐานคือแพ็กเกจที่รวมตัวเครื่องจักร อุปกรณ์โหลด–อันโหลด หุ่นยนต์ร่วมปฏิบัติงาน ชุดจัดเก็บชิ้นงาน อุปกรณ์รอบข้าง และซอฟต์แวร์ควบคุมไว้ล่วงหน้า ผู้ใช้งานไม่จำเป็นต้องออกแบบไลน์อัตโนมัติตั้งแต่ศูนย์ แต่สามารถนำหน่วยการผลิตที่ผู้ผลิตเครื่องจักรเตรียมไว้แล้วไปใช้งานได้
กล่าวอีกอย่างหนึ่ง ผู้ผลิตไม่ได้ขายเพียง “เครื่องจักรสำหรับแปรรูป” อีกต่อไป แต่กำลังขาย “เซลล์การผลิตที่ช่วยลดแรงงานและเดินเครื่องได้ต่อเนื่อง”
แต่ละบริษัทเริ่มจากจุดต่างกัน แต่ไปในทิศทางเดียวกัน
จุดสำคัญของความเปลี่ยนแปลงครั้งนี้คือ แม้ผู้ผลิตแต่ละรายจะเร่งพัฒนาระบบอัตโนมัติเช่นเดียวกัน แต่จุดแข็งและแนวทางแตกต่างกัน
บริษัทอย่าง Citizen Machinery ซึ่งมีความแข็งแกร่งในเครื่องกลึงอัตโนมัติและการแปรรูปชิ้นส่วนขนาดเล็กความแม่นยำสูง จะให้ความสำคัญกับการเดินเครื่องต่อเนื่องและการผลิตหลายชิ้นอย่างมีเสถียรภาพ การป้อนชิ้นงาน การนำชิ้นงานออก การจัดการเศษตัด และการบริหารเครื่องมือตัด ล้วนส่งผลโดยตรงต่ออัตราการเดินเครื่อง
ในกลุ่มนี้ ยิ่งระบบโหลด–อันโหลดและอุปกรณ์รอบข้างถูกจัดเป็นแพ็กเกจได้ดีขึ้น ผู้ใช้ก็ยิ่งไม่ได้ซื้อเพียง “เครื่องจักร” แต่กำลังซื้อ “ความสามารถในการผลิตที่เดินเครื่องได้ยาวนานและเสถียร”
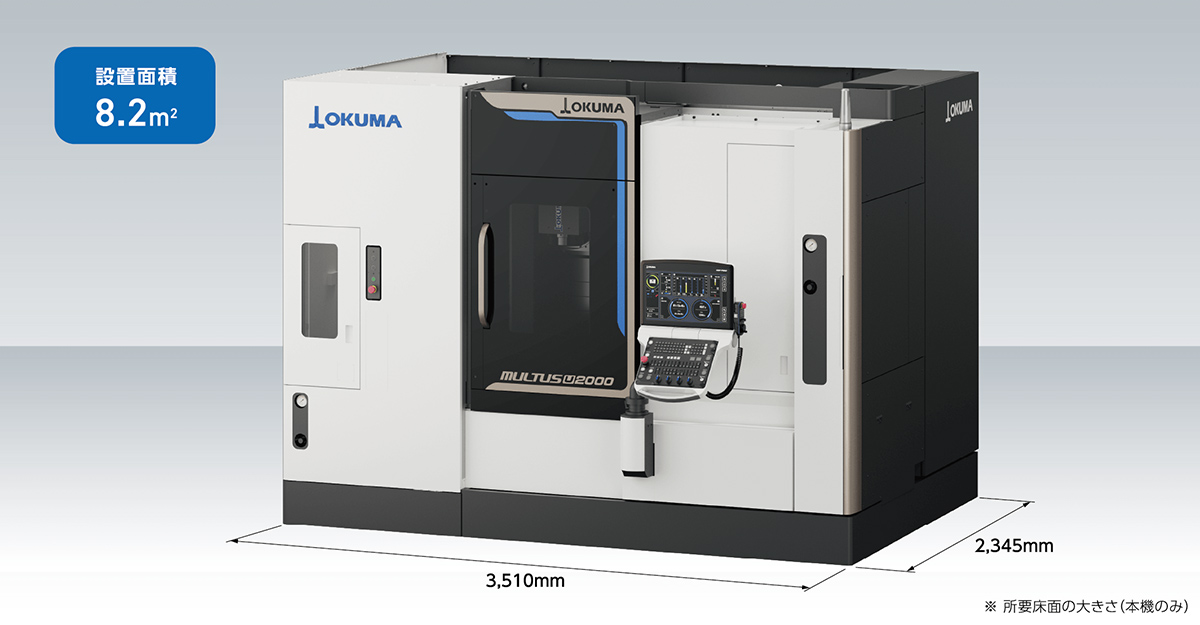
Okuma เน้นการผสานเครื่องจักรกับหุ่นยนต์เข้าด้วยกัน ตัวอย่างสำคัญคือ “ARMROID” ซึ่งบริษัทวางตำแหน่งเป็นระบบหุ่นยนต์ยุคใหม่ที่รวมหุ่นยนต์กับเครื่องจักรกลอย่างสมบูรณ์ และแสดงกรณีการติดตั้งหุ่นยนต์ไว้ภายในเครื่องจักรแบบมัลติทาสก์
DMG Mori มีจุดแข็งด้านโซลูชันแบบบูรณาการที่เชื่อมระบบอัตโนมัติกับดิจิทัล บริษัทมีระบบอัตโนมัติหลายประเภท เช่น ระบบลำเลียงพาเลท ระบบลำเลียงชิ้นงาน และระบบลำเลียงเครื่องมือตัด โดยวางบทบาทของระบบเหล่านี้ไว้ที่การเพิ่มผลิตภาพ ปรับปรุงสภาพแวดล้อมการทำงาน และรักษาคุณภาพการผลิตให้คงที่
JTEKT มีธุรกิจชิ้นส่วนยานยนต์ ตลับลูกปืน และเครื่องจักรกล จึงมีความเชื่อมโยงสูงกับการผลิตจำนวนมากและกระบวนการผลิตชิ้นส่วนยานยนต์ บริษัทจึงมีความเหมาะสมกับแนวทางระบบอัตโนมัติที่คิดรวมทั้งการแปรรูป การลำเลียง และการรักษาคุณภาพในลักษณะใกล้เคียงกับไลน์การผลิต
จุดเริ่มต้นของแต่ละบริษัทต่างกัน แต่ทิศทางเหมือนกัน คือการแข่งขันของอุตสาหกรรมเครื่องจักรกลญี่ปุ่นกำลังเปลี่ยนจากการวัดสเปกของเครื่องจักรเดี่ยว ไปสู่การแข่งขันของ “หน่วยการเดินเครื่อง” ที่ประกอบด้วยเครื่องจักร หุ่นยนต์ อุปกรณ์รอบข้าง และซอฟต์แวร์
Okuma กับสัญลักษณ์ของหุ่นยนต์ภายในเครื่องจักร
ตัวอย่างที่แสดงความเปลี่ยนแปลงนี้ได้ชัดเจนที่สุดคือ ARMROID ของ Okuma
จุดเด่นของ ARMROID คือหุ่นยนต์ไม่ได้ถูกติดตั้งอยู่ภายนอกเครื่องจักร แต่ถูกติดตั้งไว้ภายในห้องแปรรูปของเครื่องจักร Okuma ระบุว่าระบบนี้ออกแบบมาเพื่อผู้ควบคุมเครื่องจักรกลโดยเฉพาะ โดยใช้ “ROID Navi” เพื่อลดความจำเป็นในการเขียนโปรแกรมหุ่นยนต์ที่ซับซ้อน และสามารถควบคุมหุ่นยนต์กับเครื่องจักรผ่าน CNC ของเครื่องจักรได้ในรูปแบบใกล้เคียงกับการควบคุมเครื่องจักรทั่วไป
ประเด็นสำคัญคือ หุ่นยนต์ไม่ได้ถูกมองว่าเป็น “อุปกรณ์ภายนอกที่ต้องใช้ผู้เชี่ยวชาญ” อีกต่อไป แต่ถูกนำเข้าไปเป็นส่วนหนึ่งของเครื่องจักรกล
อุปสรรคสำคัญของการขยายระบบอัตโนมัติไม่ใช่เพียงราคาหุ่นยนต์ แต่คือคำถามว่าใครจะตั้งค่า ใครจะบำรุงรักษา และใครจะกู้ระบบเมื่อเกิดปัญหา หากผู้ผลิตเครื่องจักรทำให้การควบคุมหุ่นยนต์ใกล้เคียงกับการควบคุม CNC ได้ อุปสรรคทั้งด้านเทคนิคและจิตวิทยาของผู้ใช้งานจะลดลงอย่างมาก
ARMROID ไม่ได้ใช้เพียงสำหรับโหลด–อันโหลดชิ้นงานเท่านั้น แต่ยังรองรับการลดการสั่นสะเทือนระหว่างแปรรูป การกำจัดเศษตัด และการทำความสะอาดภายในเครื่องจักรได้ด้วย การที่หุ่นยนต์ถูกติดตั้งภายในเครื่องจักร ทำให้สามารถเข้าไปช่วยงานภายในห้องแปรรูปได้โดยตรง
นี่หมายความว่า ระบบอัตโนมัติกำลังเคลื่อนจาก “กระบวนการลำเลียง” เข้าสู่ “งานสนับสนุนภายในห้องแปรรูป”
เดิมที การใช้หุ่นยนต์มักเน้นงานภายนอก เช่น ใส่วัตถุดิบเข้าเครื่อง นำชิ้นงานที่แปรรูปเสร็จออก หรือส่งต่อไปยังกระบวนการถัดไป แต่หุ่นยนต์ภายในเครื่องจักรเริ่มเข้าไปเกี่ยวข้องกับเสถียรภาพการแปรรูปและการดูแลหลังการแปรรูปด้วย
เศษตัดพันชิ้นงาน การสั่นระหว่างตัด และการทำความสะอาดภายในเครื่องจักร อาจดูเหมือนเป็นรายละเอียดเล็กน้อย แต่ในการเดินเครื่องแบบไร้คนควบคุมในเวลากลางคืนหรือการผลิตต่อเนื่องยาวนาน ปัจจัยเหล่านี้มักกลายเป็นสาเหตุของการหยุดเครื่อง
ดังนั้น ระบบอัตโนมัติจึงไม่ใช่เพียงเทคโนโลยีทดแทนแรงงาน แต่เป็นเทคโนโลยีที่ทำให้กระบวนการแปรรูปไม่สะดุดและเดินเครื่องได้อย่างต่อเนื่อง
DMG Mori กับระบบอัตโนมัติแบบบูรณาการกระบวนการ
ต่างจาก Okuma ทิศทางของ DMG Mori ใกล้กับการทำให้กระบวนการทั้งหมดเป็นอัตโนมัติและดิจิทัล มากกว่าการติดตั้งหุ่นยนต์ไว้ภายในเครื่องจักรเพียงอย่างเดียว
ระบบอัตโนมัติของบริษัทครอบคลุมกลุ่มต่าง ๆ เช่น พูลพาเลท ระบบลำเลียงชิ้นงาน และระบบลำเลียงพาเลท พูลพาเลทสามารถติดตั้งชิ้นงานและจิ๊กที่มีรูปทรงต่างกันไว้บนพาเลท จึงเหมาะกับการผลิตหลายชนิดในปริมาณน้อย และรองรับการเดินเครื่องแบบไร้คนควบคุมในเวลากลางคืนหรือวันหยุด
ในด้านการลำเลียงชิ้นงาน DMG Mori มีทั้งระบบโหลด–อันโหลดและระบบหุ่นยนต์ ระบบโหลด–อันโหลดใช้แขนหุ่นยนต์ลำเลียงจับชิ้นงานและติดตั้งเข้ากับเครื่องจักร ทำให้สามารถรวมขั้นตอนตั้งแต่วัตถุดิบจนถึงชิ้นงานสำเร็จไว้ในระบบเดียว เหมาะกับการผลิตอัตโนมัติจำนวนมากที่ใช้ชิ้นงานรูปแบบเดียวกัน
ส่วนระบบหุ่นยนต์ใช้หุ่นยนต์หลายแกนในการจับชิ้นงานและใส่เข้าเครื่องจักร สามารถเชื่อมต่อกับระบบวัดและอุปกรณ์รอบข้างได้ง่ายกว่า และมีความยืดหยุ่นด้านเลย์เอาต์มากกว่า
หาก Okuma เป็นสัญลักษณ์ของการ “นำหุ่นยนต์เข้าไปไว้ภายในเครื่องจักร” DMG Mori ก็คือแนวทางที่ “เชื่อมเครื่องจักร พาเลท อุปกรณ์โหลด–อันโหลด หุ่นยนต์ และซอฟต์แวร์เข้าด้วยกัน เพื่อให้ทั้งกระบวนการเดินเครื่องได้ต่อเนื่อง”
ทั้งสองแนวทางชี้ไปยังแนวโน้มเดียวกัน คือคุณค่าของเครื่องจักรกลกำลังขยายจาก “สเปกการแปรรูป” ไปสู่ “การออกแบบระบบให้เดินเครื่องได้เสถียร”
คำตอบที่เป็นจริงไม่ใช่ไร้คนทั้งหมด แต่คือการลดคนบางช่วง
สำหรับผู้ผลิตขนาดกลางและขนาดย่อมของญี่ปุ่น ความยากของระบบอัตโนมัติไม่ใช่แค่การทำให้ไร้คนทั้งหมด แต่คือการทำให้ระบบอัตโนมัติอยู่ร่วมกับการผลิตหลายชนิดหลายปริมาณได้
หากเป็นไลน์เฉพาะสำหรับสินค้าผลิตจำนวนมาก การออกแบบระบบอัตโนมัติทำได้ง่ายกว่า แต่หน้างานแปรรูปของญี่ปุ่นมักมีทั้งงานล็อตเล็ก งานต้นแบบ ชิ้นส่วนซ่อมบำรุง และคำสั่งซื้อเร่งด่วนปะปนกัน หากทุกกระบวนการถูกออกแบบโดยมีหุ่นยนต์เป็นเงื่อนไขหลัก อาจยิ่งเพิ่มภาระในการเปลี่ยนรุ่นและตั้งเครื่อง
ในแง่นี้ แนวคิดของ Okuma ที่ว่า “กลางวันใช้คน กลางคืนใช้หุ่นยนต์” จึงมีความเป็นจริงสูง บริษัทระบุว่า เมื่อใช้ชุดจัดเก็บชิ้นงานแบบเคลื่อนที่ ก็สามารถเปลี่ยนเครื่องเดี่ยวให้เป็นเซลล์อัตโนมัติด้วยหุ่นยนต์ได้ กลางวันให้ผู้ปฏิบัติงานโหลด–อันโหลดด้วยมือเพื่อรองรับงานล็อตเล็ก ส่วนกลางคืนให้หุ่นยนต์ทำงานอัตโนมัติ
นี่ไม่ใช่การทำให้ไร้คนทั้งหมด แต่เป็นการลดคนเฉพาะบางช่วงของการผลิต
กลางวันคนรับผิดชอบการตั้งเครื่อง งานล็อตเล็ก และการตัดสินใจที่ซับซ้อน กลางคืนหุ่นยนต์รับผิดชอบงานซ้ำ เวลาพักและวันหยุดก็ลดการหยุดเครื่องให้น้อยที่สุด สำหรับโรงงานที่ไม่มีแผนกหุ่นยนต์เฉพาะ วิธีนี้นำไปใช้ได้ง่ายกว่า
แก่นของการแข่งขันด้านเซลล์มาตรฐานอยู่ตรงนี้ โรงงานไม่จำเป็นต้องสร้างไลน์อัตโนมัติขนาดใหญ่ตั้งแต่ศูนย์ แต่สามารถแทรก “หน่วยการผลิตที่ทำให้เป็นอัตโนมัติได้” เข้าไปในหน้างานเดิม และหน่วยนี้กำลังถูกผู้ผลิตเครื่องจักรกลนำเสนอในฐานะสินค้ามาตรฐาน
ทำไมเซลล์มาตรฐานจึงมาในเวลานี้
การเร่งตัวของเซลล์มาตรฐานไม่ใช่เรื่องบังเอิญ
ประการแรก ปัญหาขาดแคลนแรงงานกำลังเปลี่ยนเงื่อนไขพื้นฐานของหน้างานแปรรูป การสูงวัยของช่างฝีมือและการขาดแคลนคนรุ่นใหม่ ทำให้งานช่วงกลางคืนและวันหยุด งานโหลด–อันโหลด งานทำความสะอาดในเครื่อง และงานจัดการเศษตัด พึ่งพาแรงงานมนุษย์ต่อไปได้ยากขึ้น
ประการที่สอง การผลิตหลายชนิดหลายปริมาณกำลังกลายเป็นเรื่องปกติ อุตสาหกรรมยานยนต์ อุปกรณ์การผลิตเซมิคอนดักเตอร์ อากาศยาน อุปกรณ์การแพทย์ และชิ้นส่วนหุ่นยนต์ ต่างต้องการการผลิตหลายชนิด ปริมาณน้อยถึงกลาง และระยะส่งมอบสั้น ไลน์เฉพาะแบบเดิมรับมือได้ยาก เครื่องจักรที่มีความยืดหยุ่นสูงจึงต้องเชื่อมกับฟังก์ชันอัตโนมัติ
ประการที่สาม ต้องลดอุปสรรคในการนำเข้าใช้งาน หลายบริษัทต้องการใช้หุ่นยนต์ แต่ไม่ได้มีวิศวกรหุ่นยนต์เป็นของตนเอง ในหน้างานจริง การรู้จำชิ้นงาน การจับ การลำเลียง ต้องใช้อุปกรณ์รอบข้าง และการตั้งค่าการเคลื่อนไหวก็ต้องใช้ซอฟต์แวร์
กล่าวคือ สิ่งที่หน้างานต้องการจริง ๆ ไม่ใช่หุ่นยนต์เดี่ยวที่มีสมรรถนะสูง แต่คือหน่วยอัตโนมัติที่รวมเครื่องจักร หุ่นยนต์ กริปเปอร์ ชุดจัดเก็บ อุปกรณ์ความปลอดภัย และซอฟต์แวร์ควบคุมไว้ด้วยกัน และทำให้ผู้ปฏิบัติงานหน้างานใช้งานได้ง่ายขึ้น
SI เฉพาะรายจะไม่หายไป แต่บทบาทจะเปลี่ยน
เมื่อเซลล์มาตรฐานแพร่หลายขึ้น งานของผู้วางระบบหรือ SIer อาจดูเหมือนลดลง แต่ในความเป็นจริง บทบาทจะเปลี่ยนไปมากกว่า
เซลล์มาตรฐานเหมาะกับงานที่ทำให้เป็นรูปแบบซ้ำได้ เช่น โหลด–อันโหลดชิ้นงาน การลำเลียงอย่างง่าย การเชื่อมกับชุดจัดเก็บ และการเดินเครื่องแบบไร้คนควบคุมในเวลากลางคืน แต่การลำเลียงข้ามหลายกระบวนการ การตรวจสอบ การล้าง การประกอบ การเชื่อมต่อกับเครื่องจักรเดิม และการบูรณาการเครื่องจักรหลายแบรนด์ ยังคงต้องการความสามารถในการออกแบบของ SIer
ในอนาคต อาจเกิดรูปแบบแบ่งบทบาทที่ชัดเจนขึ้น ผู้ผลิตเครื่องจักรกลจัดหาเซลล์มาตรฐาน ส่วน SIer เชื่อมโยงทั้งโรงงานและปรับให้เหมาะกับกระบวนการเฉพาะของผู้ใช้
กล่าวอีกแบบหนึ่ง เซลล์มาตรฐานไม่ได้ทำให้ SIer ไม่จำเป็น แต่จะผลักบทบาทของ SIer จาก “การติดตั้งหุ่นยนต์กับเครื่องจักรหนึ่งเครื่อง” ไปสู่ “การออกแบบระบบอัตโนมัติของทั้งโรงงาน”
บทเรียนสำหรับอุตสาหกรรมการผลิตไทย
แนวโน้มนี้มีความหมายต่อภาคการผลิตของไทยเช่นกัน
ไทยมีฐานการผลิตที่แข็งแกร่งในอุตสาหกรรมยานยนต์ ชิ้นส่วนอิเล็กทรอนิกส์ เครื่องใช้ไฟฟ้า อาหาร และชิ้นส่วนอุตสาหกรรมจำนวนมาก ขณะเดียวกัน โรงงานจำนวนมากกำลังเผชิญแรงกดดันคล้ายกัน คือแรงงานฝีมือหายากขึ้น ค่าแรงสูงขึ้น คำสั่งซื้อมีความหลากหลายมากขึ้น และลูกค้าต้องการคุณภาพที่เสถียรในระยะเวลาส่งมอบที่สั้นลง
ในบริบทนี้ การลงทุนระบบอัตโนมัติไม่ควรถูกมองเพียงว่า “จะซื้อหุ่นยนต์กี่ตัว” แต่ควรถามว่า “กระบวนการใดควรถูกทำให้เป็นเซลล์มาตรฐาน และกระบวนการใดยังต้องปรับเฉพาะตามหน้างาน”
สำหรับโรงงานไทย โดยเฉพาะผู้ผลิตชิ้นส่วนยานยนต์ ชิ้นส่วนเครื่องจักร ชิ้นส่วนอิเล็กทรอนิกส์ และผู้รับจ้างผลิตที่ต้องรับมือหลายรุ่นหลายล็อต แนวคิดเซลล์อัตโนมัติมาตรฐานอาจเป็นทางเลือกที่สมจริงกว่าการสร้างไลน์อัตโนมัติขนาดใหญ่ตั้งแต่ต้น
จุดสำคัญไม่ใช่แค่ลดจำนวนแรงงาน แต่คือทำให้คุณภาพคงที่ ลดการหยุดเครื่อง และเพิ่มเวลาการใช้เครื่องจักรให้มากขึ้น
คุณค่าของเครื่องจักรกลกำลังเปลี่ยนจาก “ความแม่นยำ” สู่ “การออกแบบระบบให้เดินเครื่องได้เสถียร”
ตลอดเวลาที่ผ่านมา ความสามารถในการแข่งขันของเครื่องจักรกลมักถูกวัดจากความแม่นยำ ความแข็งแรง การควบคุมการเปลี่ยนรูปจากความร้อน ความเร็วในการแปรรูป และความง่ายในการใช้งาน ปัจจัยเหล่านี้ยังคงสำคัญ
แต่แกนการแข่งขันถัดไปไม่ได้มีเพียงเท่านั้น
เครื่องจักรสามารถเดินเครื่องได้เสถียรแค่ไหนเมื่อพึ่งพาคนน้อยลง
สามารถเริ่มใช้งานระบบอัตโนมัติได้เร็วแค่ไหน
ผู้ปฏิบัติงานหน้างานใช้งานได้ง่ายเพียงใด
เครื่องจักรยังเดินเครื่องได้หรือไม่ในเวลากลางคืนและวันหยุด
“การออกแบบระบบให้เดินเครื่องได้เสถียร” ที่เน้นอัตราการเดินเครื่องอย่างต่อเนื่อง กำลังกลายเป็นสนามแข่งขันใหม่ของผู้ผลิตเครื่องจักรกล
ก่อนที่งาน RTJ2026 จะเริ่มขึ้น จะเห็นได้ว่า การแข่งขันไม่ได้เกิดขึ้นเฉพาะระหว่างผู้ผลิตหุ่นยนต์เท่านั้น ผู้ผลิตเครื่องจักรกลกำลังผนวกอุปกรณ์โหลด–อันโหลด หุ่นยนต์ร่วมปฏิบัติงาน หุ่นยนต์ภายในเครื่องจักร ชุดจัดเก็บชิ้นงาน และซอฟต์แวร์ควบคุม เข้ามาเป็นส่วนหนึ่งของคุณค่าผลิตภัณฑ์ และพยายามนิยามใหม่เป็น “เซลล์อัตโนมัติมาตรฐาน”
ระบบอัตโนมัติกำลังเคลื่อนจากภายนอกเครื่องจักร เข้าสู่ภายในเครื่องจักร
ความเปลี่ยนแปลงนี้ไม่ได้เกี่ยวข้องเพียงการลดแรงงานในหน้างานแปรรูปโลหะเท่านั้น แต่อาจเปลี่ยนวิธีขาย วิธีเลือก และโมเดลรายได้ของเครื่องจักรกลด้วย
ในอนาคต บททดสอบที่แท้จริงของผู้ผลิตเครื่องจักรกลจะไม่ใช่เพียงการผลิตเครื่องจักรที่มีความแม่นยำสูง แต่คือการมอบหน่วยการผลิตที่เดินเครื่องได้ต่อเนื่อง มีเสถียรภาพ และใช้งานไม่ซับซ้อนในหน้างานจริงของลูกค้า
สนามแข่งขันของเครื่องจักรกลกำลังเคลื่อนจากตารางสเปก ไปสู่หน้างานการผลิตจริงของผู้ใช้